لفائف مدرفلة على البارد من NatureSteelتستخدم على نطاق واسع في صناعات ختم الأجهزة المنزلية والسيارات والأجهزة. يكمن الاختلاف الأساسي عن الملفات المدرفلة على الساخن في سطح الصفائح: فالشرائط المدرفلة على الساخن لها حجم وأسطح خشنة وتفاوتات كبيرة في الأبعاد؛ تخضع الشرائط المدرفلة على البارد للدرفلة المتعددة في درجة حرارة الغرفة، مما يوفر أسطحًا نظيفة وناعمة وأبعادًا دقيقة.
تشكل العيوب السطحية مخاطر خطيرة بالنسبة للملفات المدرفلة على البارد. قد تؤدي علامات اللف والخدوش والبقع الصفراء وانسداد الملف والعيوب الأخرى إلى رفض الجزء ختمًا وحفر الطلاء في الحالات الخفيفة، أو رفض الدفعة الكاملة في الحالات الشديدة. تظل بعض العيوب كامنة عند التسليم ولا تظهر إلا أثناء الختم، مما يؤدي بسهولة إلى إثارة نزاعات المسؤولية.
تساعد هذه الوثيقة المستخدمين على تحديد العيوب، وتتبع عمليات الإنتاج المقابلة، والحكم على الجودة وفقًا للمعايير، وتنفيذ الضوابط الوقائية بدءًا من خطوط الإنتاج وحتى تعبئة الشحن البحري. وهو بمثابة مرجع لموظفي المشتريات ومفتشي الجودة والمهندسين المعنيين.
جودة السطح ليست مجرد اهتمام جمالي؛ وتنتشر تأثيراتها عبر سلسلة الإنتاج بأكملها.
المرحلة الأولى: الختم. تعمل الشظايا (الشوائب الداخلية المكشوفة على السطح) كنقاط بدء لختم التشقق. تنتشر الشقوق الصغيرة في الحواف إلى كسور أثناء السحب العميق. تتسبب الصفائح المتموجة ذات التسطيح الضعيف في وضع غير مستقر داخل القوالب وتؤدي إلى عدم تسامح أبعاد الأجزاء.
المرحلة الثانية: الطلاء والطلاء الكهربائي. يسبب الزيت المتبقي حفرًا في الطلاء وثقوبًا بالرحلان الكهربائي. يتم تضخيم علامات اللف والخدوش إلى بقع مرئية بعد الطلاء الكهربائي. تعمل صبغة الأكسيد (البقع الصفراء) على إضعاف التصاق المينا وطلاء الألوان بشكل مباشر.
المرحلة الثالثة: ما بعد البيع. بالنسبة للمكونات ذات المظهر المهم مثل لوحات الأجهزة المنزلية والألواح الداخلية للسيارات، تؤدي عيوب السطح بشكل مباشر إلى شكاوى تتعلق بمظهر المنتج النهائي. في هذه المرحلة، تمتد الخسائر إلى ما هو أبعد من دفعة واحدة من الأوراق إلى تكاليف المنتج النهائي وجداول التسليم.
ومن ثم يسود الإجماع في الصناعة: تحدد درجة الفولاذ وسمكه الحد الأدنى للأداء للملفات المدرفلة على البارد، في حين تحدد جودة السطح الحد الأعلى للمنتجات النهائية. يعد تحديد درجات السطح بوضوح في وقت تقديم الطلب أكثر فعالية من حيث التكلفة من النزاعات اللاحقة.
يتم تجميع العيوب حسب مرحلة الإنتاج التي تنشأ فيها: العيوب التي تحدث في عملية الدرفلة، والعيوب التي تحدث في عمليات التلدين والتخليل، والعيوب التي تحدث أثناء التخزين والنقل. يتيح هذا التصنيف إمكانية التتبع المباشر للعمليات المسؤولة عند ملاحظة العيوب.
يتم وصف كل عيب في صيغة موحدة: خصائص المظهر ← الأسباب ← التأثيرات النهائية ← معايير القبول المرجعية.
#### انحراف السماكة على طول الشريط
#### تلطيخ مصفر / صبغة أكسيد
| عيب | عملية مسؤولة | الأسباب النموذجية | مسموح به لدرجة FB | مسموح به لدرجة FC/FD |
|---|---|---|---|---|
| تكسير الحافة | المتداول / المواد الواردة | الإجهاد المفرط على الحافة | غير مسموح | غير مسموح |
| التموج | المتداول | تاج / شد غير مناسب | لا يجوز إذا كان خارج نطاق التسامح | لا يجوز إذا كان خارج نطاق التسامح |
| علامات لفة | المتداول | تلف سطح اللفة / مادة غريبة | مسموح بالصغرى | غير مسموح |
| الخدوش | المتداول / الحز | المواد الغريبة على مسارات الأسطوانة | مسموح بالصغرى | غير مسموح |
| انحراف السماكة على طول الشريط | المتداول | انحراف التحكم AGC | لا يجوز إذا كان خارج نطاق التسامح | لا يجوز إذا كان خارج نطاق التسامح |
| الشظايا | صناعة الصلب / الصب المستمر | الادراج | غير مسموح | غير مسموح |
| تلطيخ مصفر | الصلب | النفط المتبقي / الجو السيئ | مسموح بالصغرى | غير مسموح |
| حجب الملف | الصلب | درجة حرارة / توتر غير مناسب | غير مسموح | غير مسموح |
| الإفراط في التخليل الحفر | تخليل | التخليل خارج نطاق السيطرة | مسموح بالصغرى | غير مسموح |
| خطوط لودرز | خاصية مادية | هضبة العائد / الشيخوخة | ليس عيبًا، ويخضع لقيود فترة التخزين | ليس عيبًا، مع فترات تخزين أقصر مسموح بها |
| بقايا الزيت | إزالة الشحوم / تمرير الجلد | إزالة الشحوم غير كافية | غير مسموح | غير مسموح |
| الصدأ المائي | التخزين والنقل | الرطوبة/العبوة التالفة | غير مسموح به (استثناءات انتهاء صلاحية مقاومة الصدأ) |
غير مسموح |
الفحص البصري للضوء الجانبي. تقنية فحص السطح الأكثر أهمية. قم ببسط الأوراق مترا بعد متر تحت ضوء جانبي منخفض الزاوية في حدود 45 درجة. يصبح التموج وعلامات الالتفاف والخدوش الباهتة بارزة تحت الضوء الجانبي، في حين تظل العديد من العيوب غير مرئية تحت الإضاءة الأمامية المباشرة - وهي نقطة عمياء شائعة في حفلات الاستقبال. أعط الأولوية لمنطقة الحافة التي يبلغ عرضها 50 ملم، حيث تحدث تشققات ونتوءات بشكل متكرر.
التقييم اللمسي. قم بتمرير الأظافر عبر الأنسجة السطحية: تنتج علامات اللف سحبًا دوريًا؛ تنتج الخدوش سحبًا مستمرًا. تظهر الشظايا خصائص لمسية قريبة من الخدوش العادية؛ يتطلب تحديد الهوية الجمع بين الموقع (في الغالب عند رؤوس/ذيول الملف) وأداء الختم اللاحق.
قياس الصك. استخدم مقاييس السُمك المحمولة لأخذ عينات من السُمك عند رأس الملف ومنتصف الملف وذيل الملف للتحقق من تباين السُمك. استخدم المسطرة بالإضافة إلى مقاييس المحسس لقياس صفحة الاعوجاج. حيثما كان ذلك متاحًا، قم بقياس قيم خشونة Ra عبر أجهزة اختبار الخشونة (تشكل الخشونة مؤشرًا أساسيًا لدرجات السطح، مع إجراءات الاختبار المحددة في المعايير). يجب أن تغطي نقاط أخذ عينات قياس السماكة عرض الشريط بالكامل بدلاً من المنطقة المركزية فقط.
التعبئة والتغليف والتفتيش على العلامات. تحقق أولاً من سلامة التغليف المضاد للصدأ ووضوح علامات الشحن عند فتح الحاوية (رقم الملف، درجة الفولاذ، الأبعاد، درجة السطح، الوزن، تاريخ الإنتاج). الاشتباه في وجود عيوب سطحية ناجمة عن النقل لأي تلف في العبوة.
1. فحص التغليف: التحقق من سلامة الورق / الأفلام المضادة للصدأ، وواقيات الحواف، وأشرطة الربط، والأغلفة الفولاذية؛ ابحث عن آثار التعرض للماء.
2. التحقق من العلامات: تأكد من تطابق رقم الملف ودرجة الفولاذ والأبعاد ودرجة السطح وتاريخ الإنتاج مع أوامر الشراء وشهادات اختبار المطحنة (MTC).
3. فحص الضوء الجانبي بتغطية كاملة: قم بفحص أسطح الألواح مترًا بعد متر تحت ضوء جانبي يبلغ 45 درجة، مع التركيز على مناطق الحواف التي يبلغ عرضها 50 مم.
4. أخذ عينات لمسية عشوائية: اسحب أظافرك عبر ثلاثة مواقع عشوائية للتمييز بين علامات اللف والخدوش والشظايا.
5. فحص موضعي للسمك: قم بإجراء القياسات عند رأس الملف ومنتصف الملف وذيل الملف وسجل اختلاف السمك على طول الشريط.
6. قياس صفحة الالتواء: قم بقياس صفحة الالتواء الحرة على قطعة ورقة يبلغ طولها مترًا واحدًا.
7. التوثيق وأخذ العينات: قم بتصوير المناطق المعيبة بمراجع المقياس واحتفظ بأجزاء عينة معيبة مقاس 300 ملم كدليل لتقييم المسؤولية.
8. المرجع الترافقي للدرجات: قارن الملاحظات بعبارات الدرجة السطحية في الفصل الرابع واستخلص النتائج: قبول / قبول مشروط / رفض.
تغطي الأقسام السابقة تحديد العيوب لمعالجة ما بعد حدوثها. يصف هذا الفصل الضوابط الوقائية من جانب المصنع. إن العيوب السطحية هي في الأساس مشكلات ذات جذور عملية. يقع تحديد العيوب على عاتق المستخدمين النهائيين، في حين أن منع العيوب يقع على عاتق خطوط الإنتاج.
قسم التخليل: التخليل على خمس مراحل بالإضافة إلى إزالة الشحوم بالتحليل الكهربائي. تُعد إزالة الترسبات الكلسية بالكامل شرطًا أساسيًا لتنظيف الأسطح المدرفلة على البارد. الإفراط في التخليل يولد الحفر. أوراق أقل من التخليل مضغوطة الحجم. تعمل إزالة الشحوم بالتحليل الكهربائي على تخفيف مخاطر الزيت المتبقية المرتبطة مباشرة بالبقع الصفراء وحفر الطلاء.
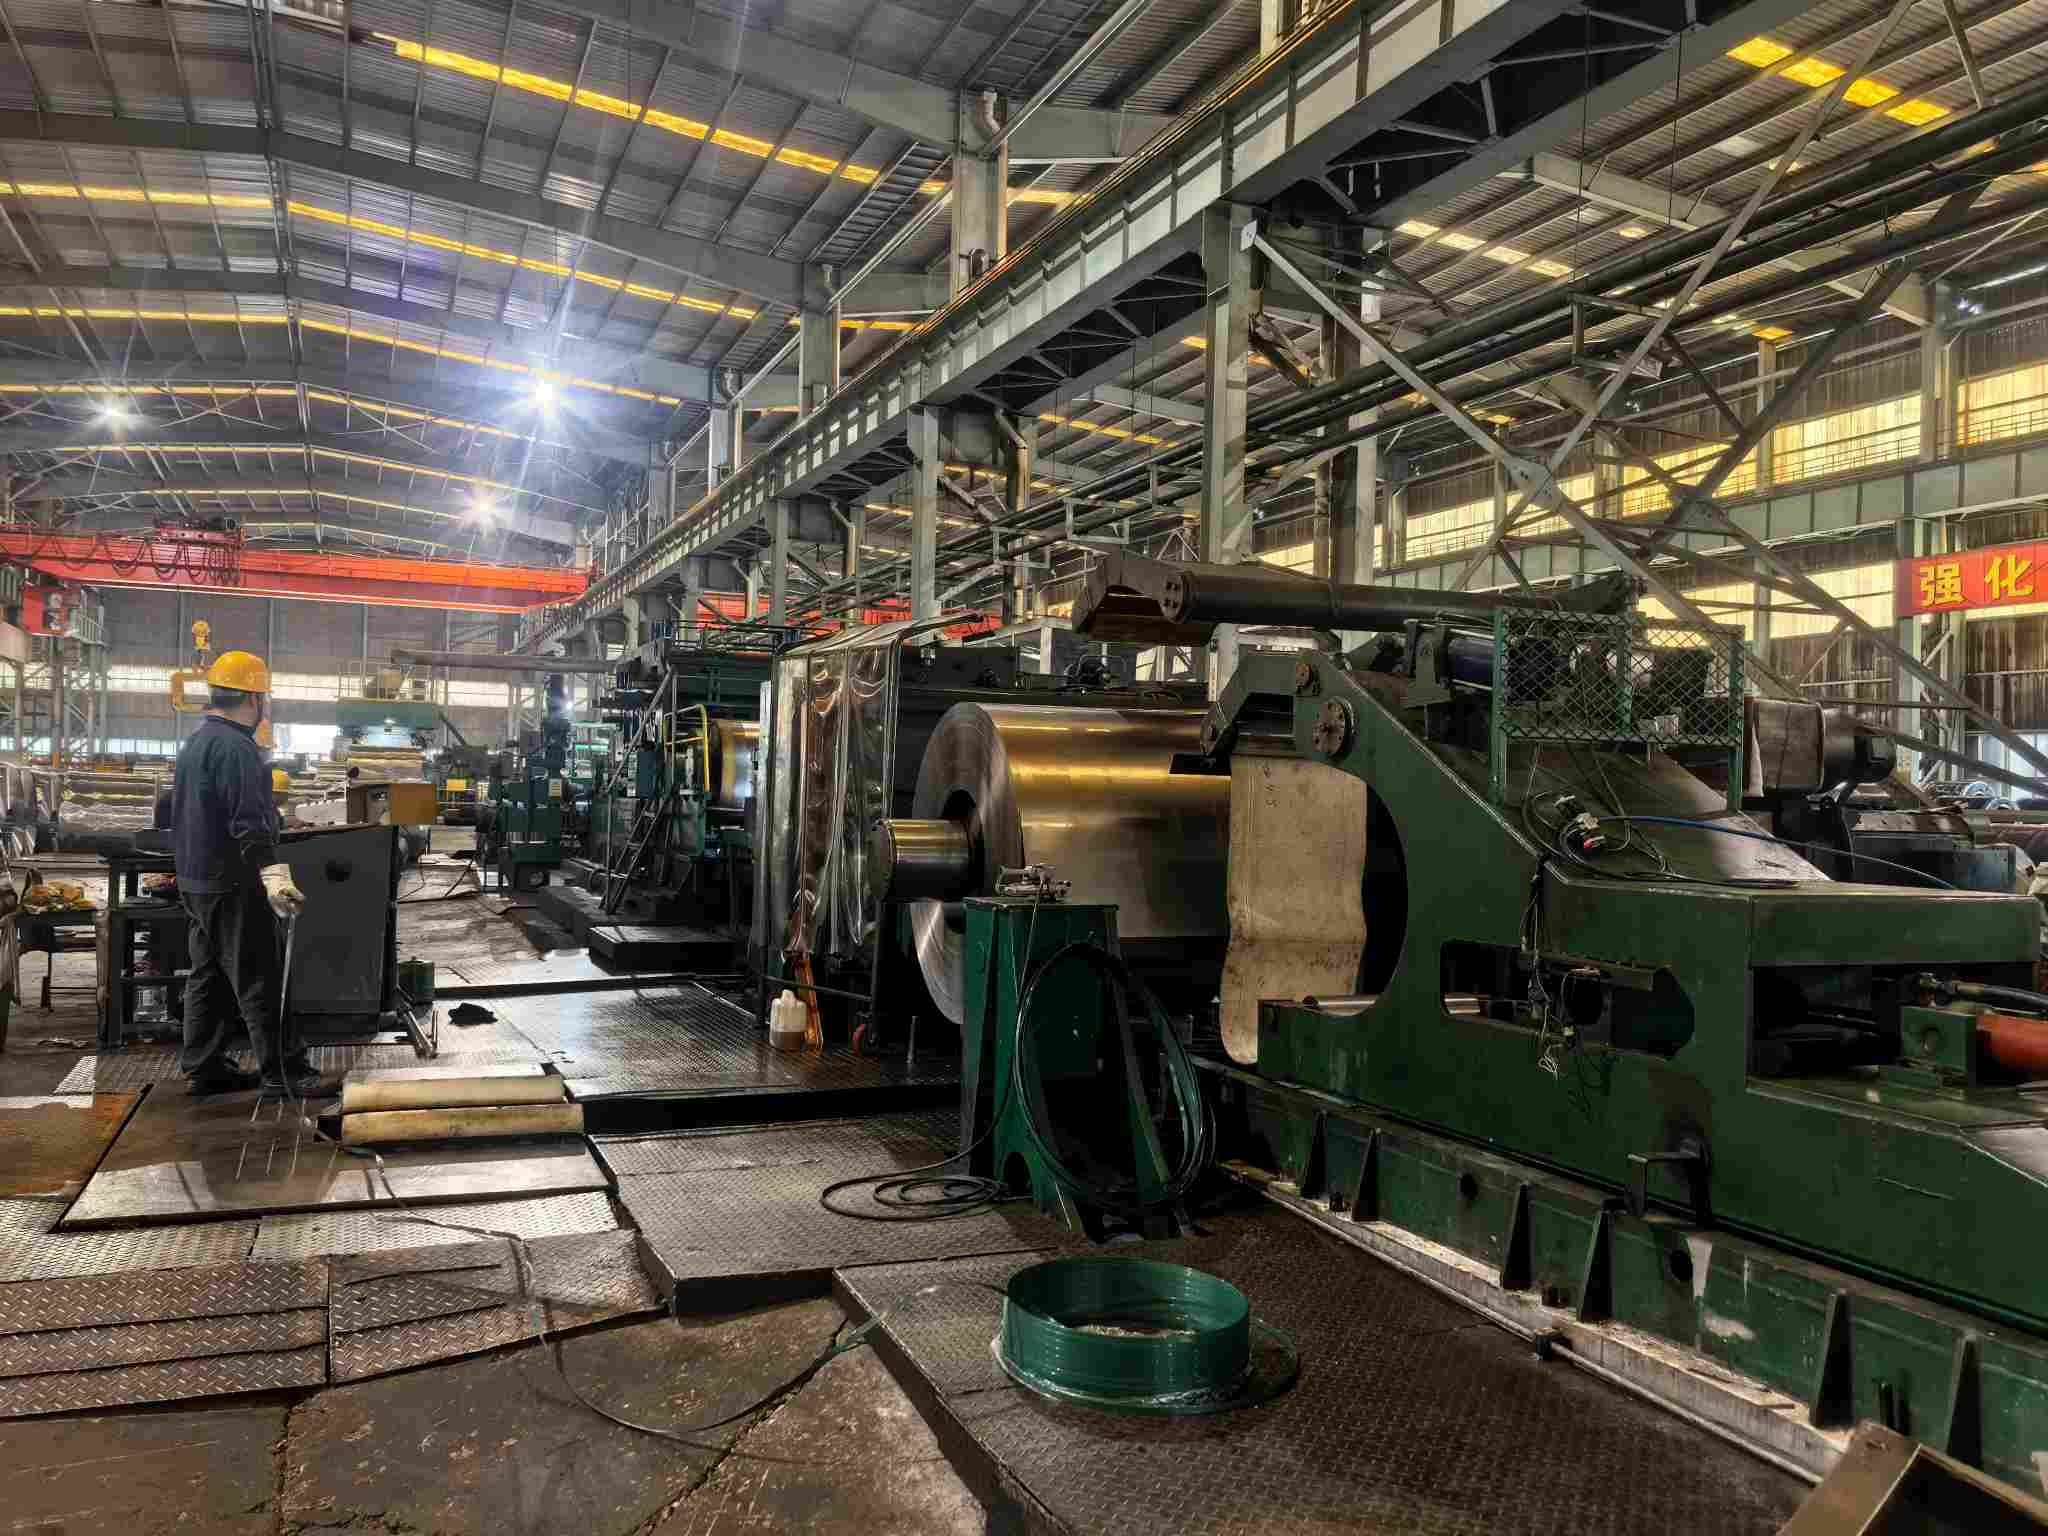
قسم الدرفلة: مطحنة عكسية ذات ستة مستويات عالية مع أنظمة تحكم رقمية. يشكل التحكم في شكل اللوحة ذات الحلقة المغلقة والتخصيص الدقيق لتقليل التمرير عناصر تحكم أساسية للتموج وتشقق الحواف وانحراف السُمك الطولي. توفر أنظمة التحكم العددي Siemens وABB تفاوتات في السُمك تصل إلى ±0.03 مم، وتتوافق مع فئة الدقة الخاصة بموجب EN10131. يصل الحد الأدنى لسمك التدحرج إلى 0.15 مم. تخضع أسطح اللفائف لعمليات فحص مجدولة للكشف عن تلف أسطح اللفة والمواد الغريبة قبل نقل البصمة إلى الأوراق. علامات اللف هي عيوب يتم التخلص منها بسهولة من خلال إجراءات فحص اللفة.
قسم التلدين: التلدين بالهيدروجين الساطع. تمنع الأجواء الواقية الغنية بالهيدروجين أكسدة السطح وتغير اللون الأصفر، مما يزيل صبغة الأكسيد من المصدر. يتم تقسيم درجات حرارة التلدين وشد اللف وفقًا لوزن الملف وشكل اللوحة لتجنب انسداد الملف.
قسم تمرير الجلد: استطالة يمكن التحكم فيها تتراوح من 0.5% إلى 1.5%. يؤدي تمرير تمرير الجلد ضمن هذا النطاق إلى التخلص من ثبات الإنتاجية وتحسين شكل اللوحة. فشل استطالة ممرات الجلد غير الكافية في قمع خطوط Lüders؛ الاستطالة المفرطة تؤدي إلى تدهور شكل اللوحة وتقليل خشونة السطح. تشكل موازنة هذه المعلمات متطلبًا أساسيًا لعملية تمرير الجلد.
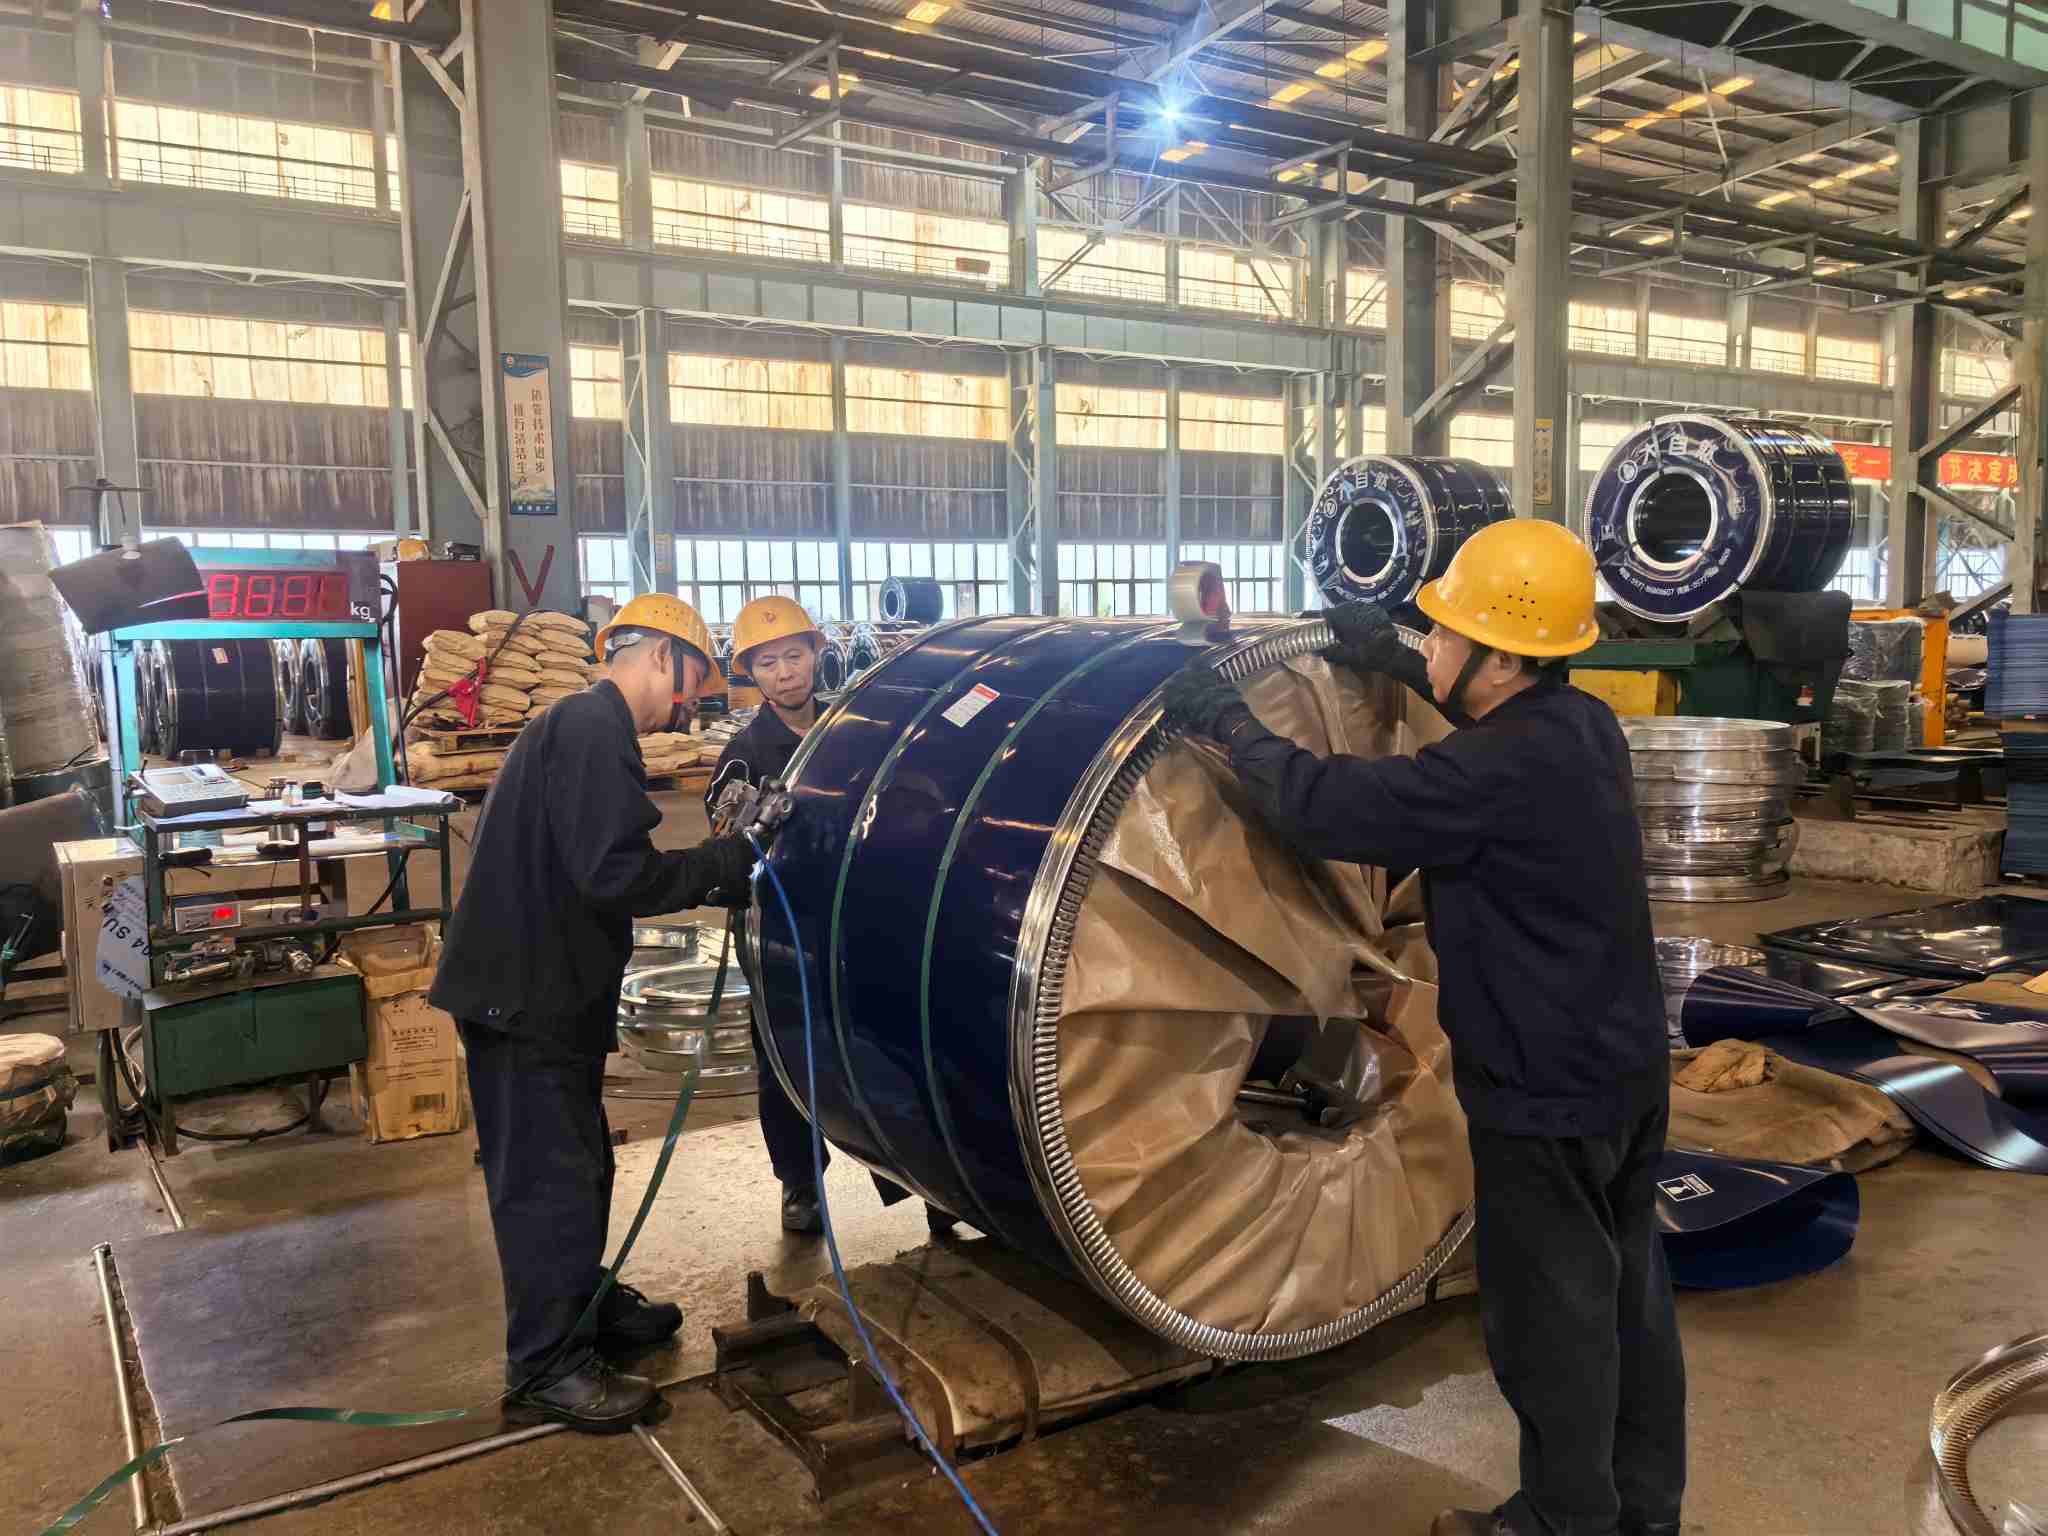
قسم التشطيب والتعبئة والتغليف: الحز الخالي من النتوءات والتعبئة الموجهة للشحن البحري. تتحكم عمليات القطع في ارتفاع الثقب لمنع خدش الحواف. يتم تغليف الملفات النهائية بأغشية مانعة للتآكل متطايرة من VCI، ومزودة بواقيات للحواف، ومثبتة بأشرطة فولاذية ومعالجة مقاومة للرطوبة من أجل النقل البحري عالي الملوحة والرطوبة. يمكن تجنب معظم نزاعات الوصول إلى الميناء بشأن صدأ بقع الماء من خلال التغليف القوي.
قسم التفتيش: بوابات التفتيش ثلاثية المستويات. فحص الملفات المدرفلة على الساخن الواردة؛ التفتيش أثناء العملية بعد التخليل والتليين ولف تمرير الجلد؛ التفتيش قبل الشحن الذي يجمع بين أخذ العينات السطحية وقياس الأبعاد. يتم الاحتفاظ بأجزاء العينة وسجلات الاختبار لكل دفعة، كما تصاحب عمليات التسليم شهادات اختبار المطاحن (MTC). ويمكن إرجاع أي حادث يتعلق بالجودة إلى عمليات محددة ونوافذ زمنية للإنتاج، مما يوفر أدلة قوية لتقييم المسؤولية.
باختصار: لا يتم "كشف العيوب السطحية عن طريق الفحص". فهي إما "مصنعة" أو "ممنوعة". يتحقق التفتيش من صحة أداء العملية بدلاً من أن يكون بمثابة شبكة أمان الملاذ الأخير.
يعتمد تحديد عيوب سطح الملف المدلفن على البارد على مجموعة من المعرفة العملية والمعايير والخبرة الميدانية. تجمع هذه الوثيقة أنواعًا متعددة من العيوب وقوائم مراجعة القبول وأطر تقييم المسؤولية للرجوع إليها أثناء عمليات التفتيش. تمتلك NatureSteel خبرة واسعة في الدرفلة على البارد وتنفذ ضوابط جودة السطح للعملية الكاملة. تعمل العبوة المضادة للصدأ من VCI على استقرار ظروف الملف طوال الشحن البحري. للحصول على مواصفات درجة الفولاذ (مثل DC01، SPCC)، أو استشارة درجة السطح أو طلبات عروض الأسعار، فلا تتردد فياتصل بنا.
عنوان:رقم 696، طريق بينهاي الثاني عشر، مجمع بينهاي الصناعي، منطقة ونزهو للتنمية الاقتصادية والتكنولوجية، ونزهو، مقاطعة تشجيانغ، جمهورية الصين الشعبية
حقوق الطبع والنشر © 2026 شركة Nature Steel Group Co., Ltd. جميع الحقوق محفوظة. Links| Sitemap| RSS| XML| سياسة الخصوصية